 ZOVIS
OCR 與 OCV 的差別:讀出內容與驗證印刷品質
字元檢測常被統稱,但 OCR 要的是把內容讀出來,OCV 要的是驗證字有沒有印對、印好。本文整理兩者的差別、移印與標籤等印刷字元常見的缺陷、OCV 兩種判斷依據的差異與產線上不易調穩的原因,並以一個保險絲移印字元的案例,說明判斷依據如何對應品質規範。
作者:林晏全 · IQUMIN Inc.
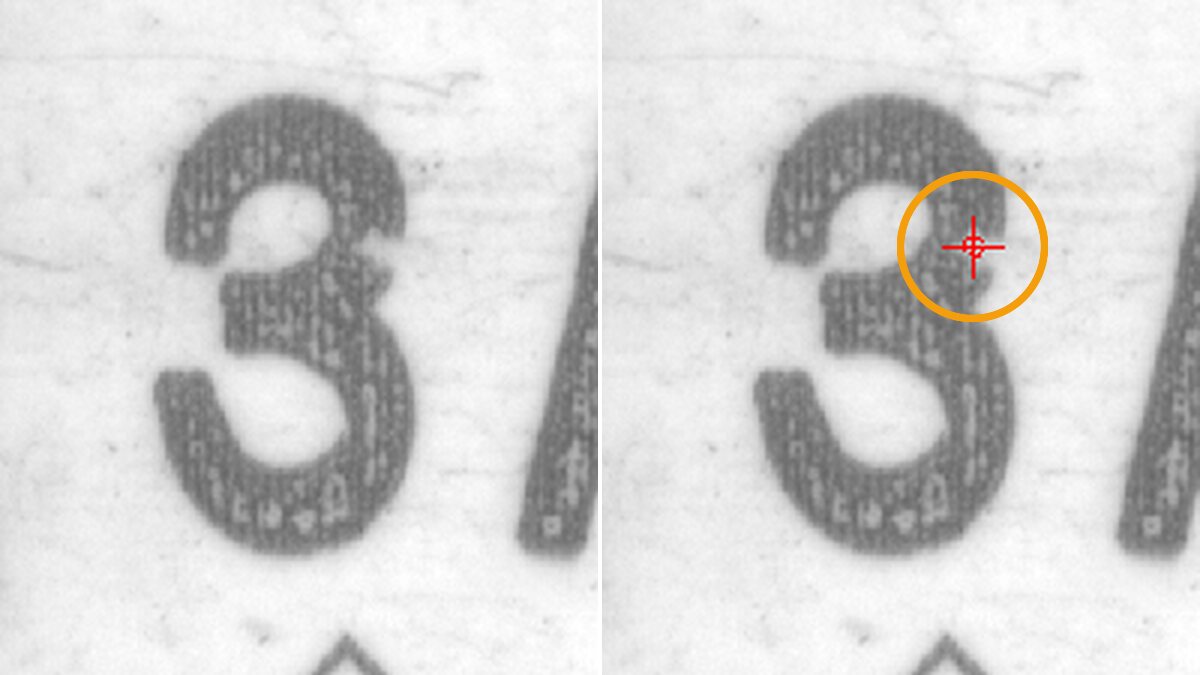
在產線上說到「字元檢測」,指的常是兩件不同的事。有人要把零件上的批號讀出來,存進追溯系統;也有人要確認印上去的字是對的、而且印得好:內容與工單一致,沒有缺角,濃淡均勻,粗細在規範內。
前者是 OCR,後者是 OCV。兩者使用的方法、事先要準備的資料、輸出的結果都不一樣。本文封面的兩個「3」來自同一款保險絲,右邊的筆畫邊緣有一處局部變形,但兩個都能被正確讀成「3」。對讀字的系統來說它們沒有差別,對印刷品質的要求來說,卻是一個良品、一個不良品。
OCR 與 OCV:讀出內容與驗證印刷
OCR(Optical Character Recognition,光學字元辨識)回答「這裡寫的是什麼」。它的目標是在各種條件下把字讀對:字體不同、印得偏淡、帶有些許髒污,最好都還能辨識出正確內容。對 OCR 而言,容忍印刷上的不完美是一種能力。
OCV(Optical Character Verification,光學字元驗證)回答「字有沒有印對、印好」。系統事先知道應該出現哪些內容,驗證包含兩層:內容是否正確,以及印刷品質是否合格,例如缺角、斷筆、濃淡、粗細、髒污與位置偏移。驗證的範圍也常延伸到 Logo、認證標誌等非文字圖樣。OCV 在藥品與食品包裝、電子零件標示上已有多年應用。
| OCR | OCV | |
|---|---|---|
| 回答的問題 | 寫的是什麼 | 有沒有印對、印好 |
| 對印刷瑕疵的處理 | 盡量容忍,仍要讀對 | 找出來,判斷是否超出規範 |
| 事先準備 | 字型或訓練字元 | 預期內容,以及作為基準的標準字形或良品 |
| 典型輸出 | 讀到的字串 | 合格與否,以及判斷依據 |
兩者並不互斥。同一條產線可能先讀出批號存檔,再驗證規格字樣與 Logo 的印刷品質,只是要先釐清每一項要回答的是哪一個問題。
印刷字元常見的缺陷
不同的印刷方式,常見的缺陷各有特性。
- 移印:以矽膠印頭從鋼版沾取油墨再轉印,適合保險絲管、按鍵、塑膠外殼這類曲面或不規則表面。常見問題有缺印、筆畫斷裂、重影、位置偏移,以及油墨量不均造成的濃淡差異。移印字元的變異也較大:同一批良品之間,筆畫邊緣與粗細就有可見差異,筆畫中央也可能出現不影響品質的墨層空洞。
- 網印:油墨通過網版印上,常見於面板與平面外殼。網目堵塞會造成缺印或針孔,滲墨會讓筆畫變粗、邊緣毛糙,也有對位偏移的問題。
- 標籤與銘牌:常見糊字、漏印、髒污、色差;批號、日期、序號等可變內容每批都不同,檢測時需要和固定圖樣分開處理。
- 電子零件表面印字:字小,表面常是曲面或帶光澤的陶瓷、塑膠,取像本身就是一道關卡。
雷射打標雖然不是印刷,字元品質的判斷方式相近,缺筆、深淺不均、位置偏移也是常見的問題。各類印刷與打標的檢測對象整理在印刷雷雕產業頁。
OCV 的判斷依據:比對分數與可以量測的量
對印字品質有要求的產品,規範很少寫成「看起來要像」,而是寫成可以量測的條件:字元缺角不得超過多少面積、濃淡差異的容許範圍、筆畫粗細的上下限、位置偏移的公差。印刷內容可能是規格說明,也可能是 Logo 或認證標誌,重要程度不同,容許範圍也不同。
OCV 判斷「印得好不好」時,結果常見兩種表達方式。一種是比對分數,表示實際印出的字元與標準字形的相似程度;另一種是把偏離量化,輸出缺角面積、濃淡差、粗細變化等數值。兩者回答的問題不同:分數回答「與標準有多像」,規範要求的卻是「缺了多少、淡了多少、粗了多少」。分數從 0.82 降到 0.78,並不能直接換算成缺角面積或濃淡差;以分數判定時,品保要依規範調整標準,往往只能反覆試,找出一個大致吻合的門檻。
條碼與二維碼在這方面有國際標準可循,例如 ISO/IEC 15415 為二維碼的印刷品質定義了量測方法與等級;一般印刷字元則多半沒有通用的等級標準,規範由各廠依產品自行訂定。因此,判斷依據能不能直接對應到規範裡的量,會影響導入時討論與調整的難易。這和外觀瑕疵檢測的判斷需要能被解釋是同一件事。
產線上不易調穩的原因
OCV 的工具已經發展多年,但要在產線上調到穩定,常常比預期花時間。多數狀況不出在演算法,而在印刷與取像的條件:
- 良品本身的變異:移印、網印的良品之間,筆畫粗細、邊緣形狀、濃淡本來就有差異。以單一黃金樣品為基準時,這些正常差異容易被判為不良。
- 批次間的漂移:油墨黏度、印頭磨耗、環境溫濕度都會讓濃淡隨批次改變。
- 曲面與光澤表面:曲面讓字元在影像上變形、亮度不均,光澤表面會產生反光,這部分通常要先從打光與光學配置處理。
- 可變內容:每批不同的批號與日期,無法用固定圖樣比對,需要和固定區域分開設定。
- 門檻的兩難:門檻設嚴,良品的正常變異被判不良;設鬆,真正的缺角就被放過。
一個保險絲移印字元的案例
我們曾處理過一個保險絲管的移印字元檢測。客戶原本以人工目檢,速度跟不上產線,也有漏檢。以黃金樣品比對的檢測方式評估後,遇到的是上一節的第 1 點與第 5 點:移印字元在良品之間變異較大,筆畫中央的墨層空洞也屬於可接受範圍,比對標準若設在抓得到缺角的程度,良品被判不良的比例就會過高。
後來採用的做法,是先從一批良品統計出每個位置正常的變異範圍(容差圖譜學習),只有超出範圍的偏離才被標示,並把每一處偏離輸出成面積、濃淡差等數值。品保可以直接拿這些數值對照規範,依區域決定要多嚴,例如規格字樣與認證標誌採用不同的容許範圍。這套做法之後在客戶的其他產線陸續導入。
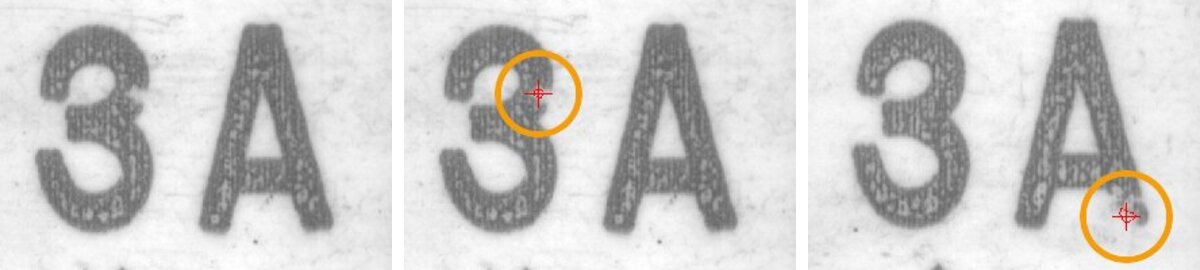
下面的影片以同類保險絲移印字元為例,記錄從 30 張良品學習、以限度樣品設定允收參數,到批次檢測 241 張產線影像的實際操作過程,約 3 分鐘。
小結
字元檢測要先分清楚:要的是讀出內容(OCR),還是驗證印刷(OCV)。若是驗證,評估任何一種做法時,可以先確認三件事:事先需要準備什麼(字型、瑕疵樣本或良品);如何處理良品本身的變異與可變內容;輸出的判斷依據,能不能對應到品質規範裡的量。